

Anghydbwysedd inc a dŵr wrth argraffu, cynnydd sydyn yn y gyfradd ddiffygiol
Yn ystod defnydd ein cwmni o wasg argraffu Heidelberg CD102 ar gyfer argraffu pedwar lliw, canfuom annormaleddau sylweddol yn y plât magenta ar 50% a 75% o ardaloedd dot yn yr adrannau testun (Ffigur 1), a amlygir yn bennaf fel dotiau chwyddedig ac anwastad, delweddau aneglur a thestun, amrywiadau lliw amlwg yn ystod y defnydd o ddŵr, a chynnydd sylweddol yn y defnydd o ddŵr, a chynnydd sylweddol yn y defnydd o ddŵr. Arweiniodd y materion hyn at bylu amlwg mewn lliwiau printiedig, llai o dirlawnder, colli graddiad tôn canolig, a chynnydd nodedig yn y gyfradd ddiffygiol.
Achos y Nam
Gwiriodd y staff y silindr argraff a'r silindr bwydo yn gyntaf, gan gadarnhau bod iro'n normal a bod y padiau silindr yn lân ac yn rhydd o falurion. Fodd bynnag, wrth wirio pwysedd y plât-rholwr incio cyswllt, gwelwyd amrywiadau mewn pwysau. Trwy archwiliad systematig, canfuwyd achos sylfaenol y nam yn y pen draw: roedd dwyn y gweithredwr diamedr 80mm -plat ochr-rholwr incio cyswllt wedi atafaelu oherwydd diffyg iraid. Yn ystod gweithrediad y peiriant, roedd y llawes dwyn yn cylchdroi yn gydamserol â'r rholer incio cyswllt plât, gan achosi traul difrifol ar y cwpan dwyn (Ffigur 2). Roedd y gwisgo yn fwy na'r terfynau safonol, gan arwain at draul dwfn ar yr wyneb cyswllt tai dwyn.
Pan oedd yr offer yn rhedeg yn segur, gallai'r rholer incio plât 80mm gynnal symudiad cymharol sefydlog o fewn y cwpan dwyn; fodd bynnag, wrth argraffu dan argraff, mae'r rholer yn cysylltu â'r rholer inking yn gyntaf i un cyfeiriad, ac ar ôl argraff, mae'n cysylltu â'r rholer inking a'r plât argraffu ar yr un pryd. Mae pob cylchdro o'r peiriant yn achosi'r plât-rholwr incio cyswllt i gynhyrchu siglo afreolaidd o fewn y cwpan dwyn traul ar yr union gysylltiad â'r plât argraffu. Mae'r ffenomen hon yn niweidio'r dotiau printiedig i ddechrau, gan arwain at y niwlio dot a'r anffurfiad a welir yn Ffigur 1. Yn ogystal, mae siglo'r plât mewn cysylltiad â'r plât argraffu hefyd yn achosi newidiadau afreolaidd yn y pwysau rhwng y rholer inc a'i hun, yn ogystal â rhwng y rholer a'r plât argraffu, sy'n arwain yn hawdd at rediadau inc wrth argraffu, gan achosi anghydbwysedd mewn inc a dŵr.
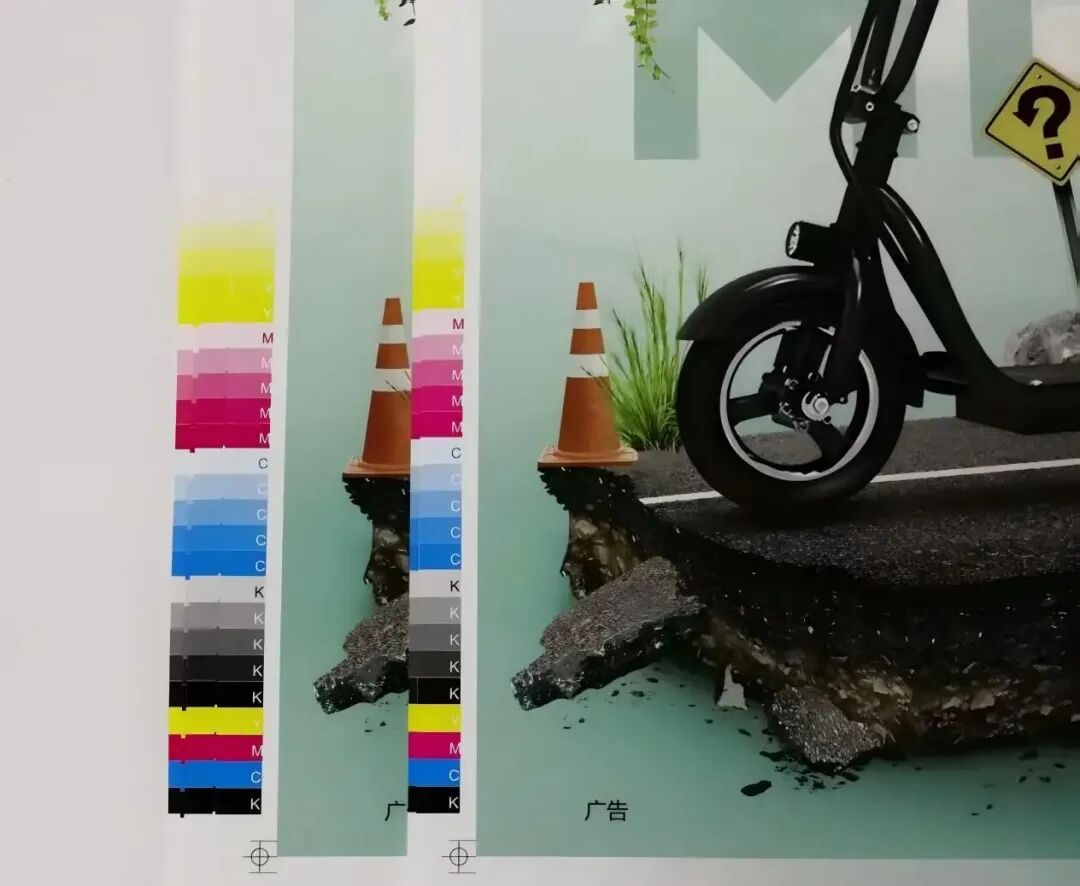
Ffigur 1 Stamp problemus (chwith) a stamp wedi'i addasu (dde)
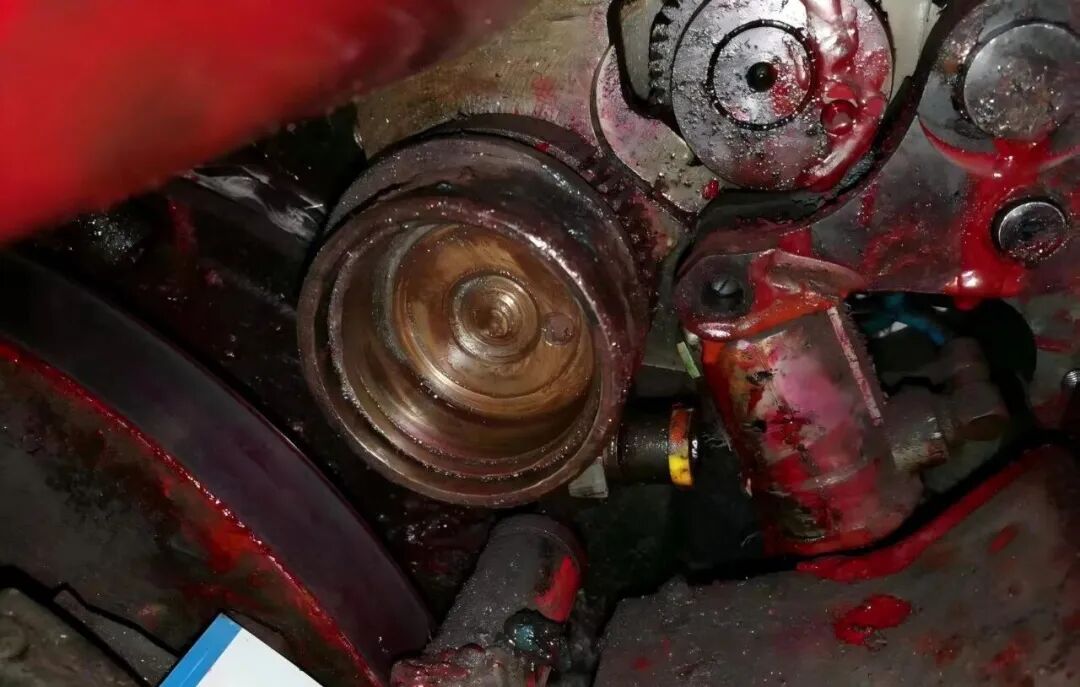 Ffigur 2 Cyflwr Gwisgo Bowl Siafft
Gweithdrefn Cynnal a Chadw Safonol
Gan fod y rholer ffurf yn dibynnu'n bennaf ar gynnig y rholer inking a dim ond yn perfformio symudiad arafiad bach cyfnodol pan mewn cysylltiad â'r plât, mae angen dilyn y safon yn Ffigur 3 yn llym wrth addasu'r pwysau argraffu. Dylai'r gymhareb pwysau rhwng y rholer ffurf a'r rholer inking fod 1 mm yn uwch na'r pwysau ar y plât. Os yw'r pwysau rhwng y rholer ffurf a'r plât yn fwy na'r pwysau gyda'r rholer dwythell, bydd y rholer ffurf yn arafu'n afreolaidd, gan arwain at drosglwyddo inc anwastad, gormod o ddŵr ac inc, a lliw inc ansefydlog yn y pen draw.
Mewn cynhyrchiad gwirioneddol, pan fydd staff yn gwirio'r pwysedd rholio ffurf bob dydd, maent fel arfer yn canolbwyntio'n unig ar y pwysau rhwng y rholer ffurf a'r plât, gan esgeuluso'r pwysau gyda'r rholer dwythell. Mae'r weithdrefn cynnal a chadw safonol fel a ganlyn:
(1) Glanhau Diffodd: Torrwch y pŵer i ffwrdd a phostiwch dag cloi allan, yna defnyddiwch asiant glanhau arbenigol i gael gwared ar y ffilm inc ar yr wyneb rholer a malurion metel yn y tai dwyn yn drylwyr.
(2) Amnewid Cydran: Amnewid cynulliad dwyn y gwneuthurwr gwreiddiol (gan gynnwys cwpan dwyn / pêl / cadw); cyn gosod, glanhau ultrasonic a chwythu nitrogen i sicrhau halogiad-gosodiad rhad ac am ddim.
(3) Graddnodi pwysau: Calibro gan ddefnyddio ffilm prawf pwysedd Heidelberg (fel y dangosir yn Ffigur 3).
(4) Pennu Safonau Pwysedd: Dylai lled y marc inc rhwng y rholer ffurf a'r rholer inking fod yn 4 ± 1 mm; dylid gosod lled cyswllt y plât i 4-1 mm.
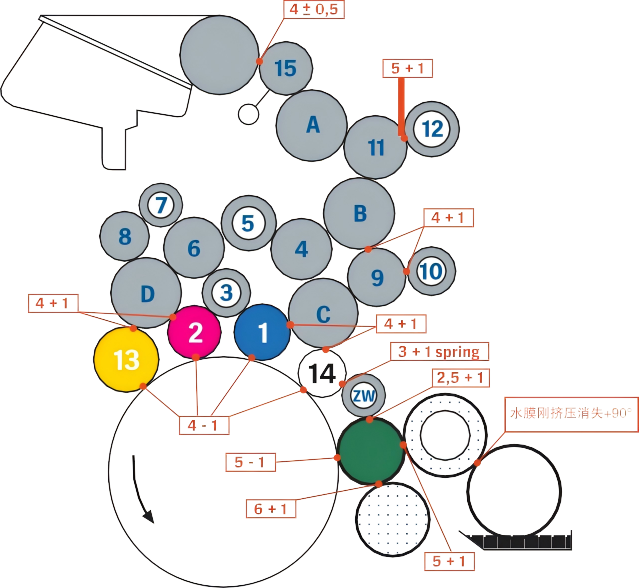
Ffigur 3 Argraffu Safon Addasiad Pwysau
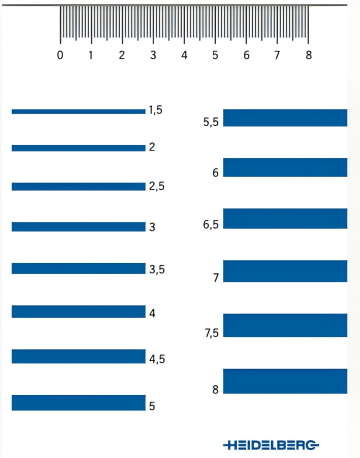
Ffigur 4 Ffilm prawf straen Heidelberg
Effaith cynnal a chadw
Ar ôl cynnal a chadw safonol, mae ansawdd yr offer a'r cynhyrchion printiedig wedi'u gwella'n sylweddol, ac mae'r holl ddangosyddion wedi dychwelyd i'r ystod arferol:
(1) Mae gwerth cynnydd allfa 50% y fersiwn magenta yn amrywio yn ôl ac ymlaen o 22% ~ 45% cyn cynnal a chadw i tua 18% (yn unol â gofynion cynnydd o 17 ± 3%).
(2) Mae llyfnder graddiant y lefel graddiant o ddwysedd dot 75% yn cynyddu 40%, ac nid oes unrhyw afliwiad amlwg yn ystod y broses argraffu.
(3) Mae monitro data cynhyrchu parhaus am 8 awr yn dangos bod y defnydd o ddŵr argraffu (ar ôl atgyweirio'r uned ddiffygiol) yn cael ei leihau 20%, ac mae'r gyfradd sgrap yn cael ei ostwng o 22% i 0.2%.
(4) Canfu'r monitro sefydlogrwydd offer, yn ystod 72 awr o weithrediad parhaus, fod y delweddwr thermol isgoch yn dangos bod tymheredd y dwyn rholer plât yn sefydlog yn yr ystod arferol o 40 ±2 gradd, ac nid oedd unrhyw uchafbwynt annormal yn y dadansoddiad sbectrwm dirgryniad.
Dadansoddi problemau
01/ Diffygion mewn mecanweithiau cynnal a chadw
Un o achosion craidd y methiant hwn yw bod diffygion amlwg yn y mecanwaith cynnal a chadw offer, ac mae'r gweithrediadau perthnasol yn torri gofynion y llawlyfr cynnal a chadw offer, sy'n nodi bod angen dadosod y rholer inc bob mis, dylid gwirio cyflwr y dwyn, ychwanegu olew iro a dylid addasu'r pwysau rholer inc mewn modd safonol. Yn ogystal, yn ystod y gwaith cynnal a chadw blaenorol, defnyddiwyd mesuryddion teimlad cyffredin ar gam yn lle ffilm canfod lled olrhain inc arbennig Heidelberg, gan arwain at wyriad gosodiad bwlch o 2.2mm, a gosodwyd pwysau'r rholer inc ar gam i 6.2mm (55% yn fwy na'r gwerth safonol), gan arwain at orlwytho dwyn.
Pan fo mewnoliad arferol y rholer rwber yn 4mm, mae'r pwysedd yn 18N; Pan fydd y mewnoliad yn cyrraedd 6mm, mae'r pwysedd yn cynyddu i 63.5N, a phan fydd y mewnoliad yn cyrraedd 8mm, mae'r pwysedd mor uchel â 149N. Po fwyaf yw'r mewnoliad, y cyflymaf yw traul yr offer, yr uchaf yw'r defnydd o inc a hylif tampio, a'r cynnydd cyfatebol yn y defnydd o drydan. Ar yr un pryd, bydd pwysau gormodol yn arwain at grynhoad gwres amlwg o'r rholer rwber, tymheredd uwch a mewnoliad eang, a fydd yn cynyddu'r pwysau gwirioneddol yn y broses argraffu yn aflinol, gan gyflymu caledu'r rholer rwber. Er y gall caledwch y rholer rwber wella'r ymwrthedd cyrydiad i raddau, bydd yn lleihau'r gallu trosglwyddo dŵr ac inc yn sylweddol, yn cynyddu colled inc yr offer argraffu a gwisgo graffeg y plât argraffu. Felly, heb effeithio ar ansawdd argraffu, dylid lleihau pwysau'r rholer rwber gymaint â phosibl, a dylid cadw'r isafswm gwerth a bennir gan y gwneuthurwr mor optimaidd.
02/ Gwnewch waith da o ran cynnal a chadw rholeri rwber
Mae angen i waith cynnal a chadw dyddiol rholeri rwber ffurfio proses safonol, ac mae angen gwirio pwysau'r plât yn ystod y trosglwyddiad dyddiol; Yn ystod gwaith cynnal a chadw wythnosol, mae angen canolbwyntio ar wirio pwysedd y rholer plât a'r rholer inc, a gwneud gwaith da wrth gynnal a chadw'r rholer inc plât i sicrhau ei fod bob amser yn cael ei gynnal mewn cyflwr cymharol sefydlog yn ystod y cynhyrchiad.
Dylai wyneb y rholer rwber newydd fod yn anwastad, ac mae'n teimlo ychydig yn astringent i'r cyffwrdd (Ffigur 5), er mwyn sicrhau trosglwyddiad unffurf ffilm dŵr ac inc. Yn y broses o ddefnydd tymor hir, oherwydd y cyswllt cyson ag inc, hylif dampio a thoddyddion amrywiol bob dydd, ynghyd â dylanwad yr amgylchedd allanol, bydd caledwch y rholer rwber newydd fel arfer yn cynyddu ar ôl cyfnod o ddefnydd, sy'n gyflwr arferol. Os yw crebachu a chaledu'r rholer rwber yn ysgafn, gellir cynnal y nodweddion trosglwyddo inc trwy addasu'r pwysau yn briodol.
Mae cynnydd caledwch y rholer rwber hefyd yn golygu bod y powdr papur gwlân papur a'r sylweddau ocsidiedig yn y toddiant dampio wedi'u hadneuo ar wyneb y rholer, gan ffurfio ffilm caled. Rhaid tynnu'r ffilm caled hwn o bryd i'w gilydd (Ffigur 5) i'w atal rhag parhau i galedu a gwydredd, a all achosi ansefydlogrwydd wrth drosglwyddo inc a throsglwyddo dŵr. Pan fydd yr wyneb yn caledu, dylid tynnu'r sylwedd gwydro budr gyda past tynnu calsiwm yn ystod y gwaith cynnal a chadw.
Y dewis o asiant glanhau yw'r ffactor mwyaf hanfodol wrth bennu bywyd y rholer rwber. Er bod glanedyddion hynod gyfnewidiol yn hawdd i gael gwared â gwaddodion caled ar yr wyneb, byddant hefyd yn achosi crebachu'r rholeri rwber. Bydd defnydd amhriodol o gyfryngau glanhau hefyd yn arwain at ehangu, crebachu ac anffurfio'r rholeri rwber, yn effeithio ar sefydlogrwydd y pwysau rhwng y rholeri rwber, a hyd yn oed yn cyrydu'r piblinellau, cylchoedd selio, paent peiriant a hyd yn oed blancedi rwber. Felly, dylid dewis dŵr golchi ceir lled{3}}seiliedig ar ddŵr, isel-VOCs. Ar ôl cynnal a chadw, mae angen adfer y rholer rwber i deimlad y rholer rwber newydd i'w ystyried yn ei le. Nid oes unrhyw lwybrau byr i gynnal a chadw, a rhaid iddo fod yn barhaus.
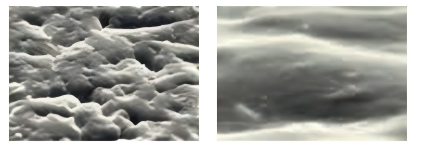
Ffigur 5 Arwyneb rholer rwber newydd (chwith) ac arwyneb rholer rwber gwydrog (dde)
Yr allwedd i ansawdd y cynhyrchion printiedig yw'r cydbwysedd rhwng dŵr ac inc, ac mae'r rholer dŵr plât a'r rholer inc yn chwarae rhan hanfodol wrth gynnal y cydbwysedd hwn. Mewn cynhyrchu dyddiol, mae problemau ansawdd amrywiol a achosir gan addasiad amhriodol neu draul y rholer rwber yn gyffredin. Felly, mae'n hanfodol archwilio a phrofi'r rholeri rwber yn rheolaidd, a chynnal a chadw ac addasu wyneb y rholer, y diamedr, a'r pwysau yn rheolaidd i sicrhau bod pob rholer mewn cyflwr priodol. Wrth addasu'r offer, dylai'r broses gael ei gyrru gan ddata a'i safoni, gan gyfrannu at ddatblygiad ansawdd uchel y diwydiant.